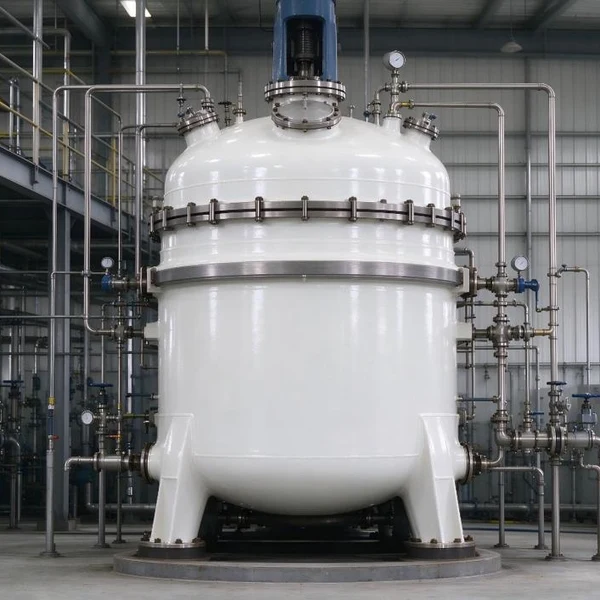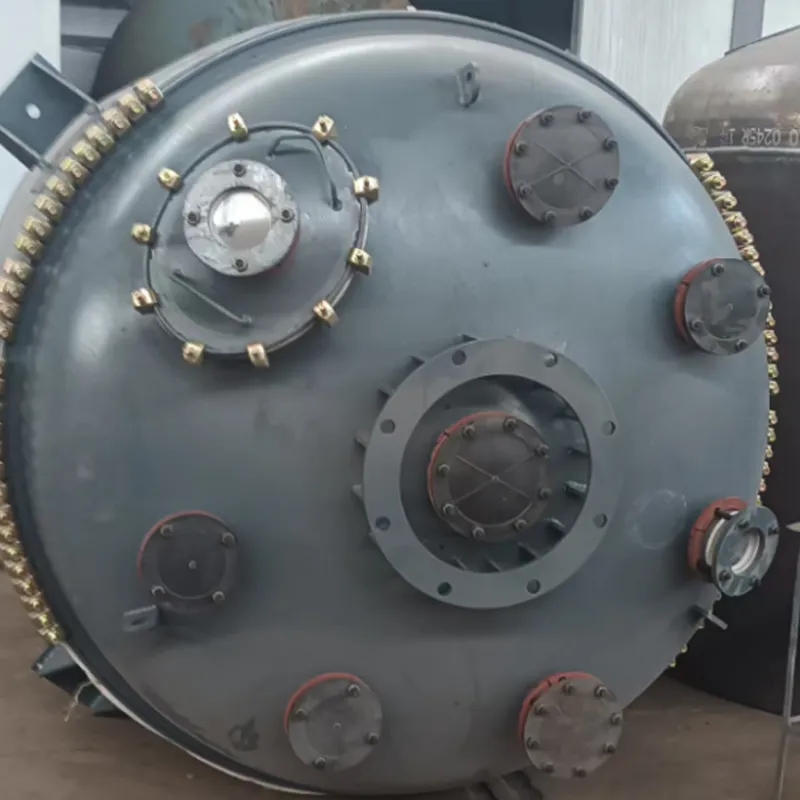


Как выбрать эмалированный стальной реактор?
2026-10-21
Знаешь, когда начинаешь выбирать эмалированный реактор, сразу лезут в голову цифры — объем, давление, температура. Но это, на самом деле, уже второй этап. Первый, где многие ошибаются — это даже не понимание, что такое эмалирование и зачем оно вообще нужно в конкретном процессе. Часто думают: ну, кислота же, значит, эмаль. А там, может, и не только кислота, или не та кислота, или еще какая-нибудь щелочь с чередованием сред, которая ту же эмаль за сезон съест. Вот с этого и стоит начать — с условий. Не с каталога.
Эмаль — это не просто покрытие. Это система.
Вот смотри. Эмаль (глазурь) — это стеклокерамика. Ее состав и структура — это все. Есть разные типы, для разных агрессивных сред. Самый частый прокол — когда заказчик говорит: Дайте стандартную, для серной кислоты. А в процессе у него есть фаза с горячим концентрированным щелоком, или резкие перепады температуры. Стандартная эмаль типа F (обычная боросиликатная) тут может не вытянуть. Для щелочей, например, стойкость эмали резко падает, особенно при высоких температурах. Нужна уже модифицированная система, иногда с двуокисью циркония.
Поэтому первый и главный совет: не стесняться вываливать технологам ВСЕ детали процесса. Не только что заливаем, но и в какой последовательности, до каких температур греем, как охлаждаем, есть ли абразивные частицы в суспензии. От этого зависит выбор типа эмали — K, F, или какие-то специальные составы. Кстати, некоторые производители, как та же ООО Фушунь Хуагун Комплектное Эмалированное Оборудование (их сайт — fshgtc.ru), прямо указывают на индивидуальный подбор схемы эмалевой глазури на основе рабочих условий. Это не рекламная фраза, это реально важно. Сам видел, как на одном производстве органики реактор с неправильно подобранной эмалью пошел мелкими сколами уже после третьего цикла из-за термоудара.
И вот еще что. Толщина эмалевого слоя. Часто в паспорте пишут общую. Но ключевое — это толщина грунтового слоя и покровного. Грунт отвечает за адгезию к стали, покровный — за химическую стойкость. Если тонкий покровный, он быстро протрется или прохимикатится. Если плохой грунт — вся эта красивая глазурь может отскочить пластами. Спрашивайте у поставщика эти цифры отдельно. Хороший грунт — это минимум 0.3-0.5 мм.
Сталь под эмалью: на что смотреть?
Казалось бы, сталь и сталь. Ан нет. Для эмалирования используется специальная низкоуглеродистая сталь. Важно, чтобы она была чистой от примесей типа серы и фосфора — они ухудшают сцепление. Но как потребителю это проверить? Спросить сертификат на сталь. Если поставщик мямлит или говорит у нас все по ГОСТу, это не ответ. Нужен конкретный химический состав.
Форма днища. Тут много нюансов. Стандартное полусферическое — хорошо для перемешивания и очистки. Но если у вас вязкий продукт или есть осадок, может не подойти. Тогда смотрят в сторону конического или даже плоского днища с большим радиусом перехода. Но помни: любое отклонение от сферы — это потенциальное место для повышенных механических напряжений в эмали. Особенно в зоне перехода стенка-днище. Там после нанесения эмали и обжига могут возникнуть микротрещины. При приемке новое оборудование нужно особенно тщательно осматривать в этих зонах тампоном с раствором красителя.
И толщина стенки. Она считается не только по давлению, но и по жесткости. Слишком тонкая стенка будет дышать при термоциклах, что опять-таки бьет по эмали. Для реакторов объемом, скажем, от 2000 литров и выше, это критично. Лучше брать с запасом.
Мешалка и уплотнение — зоны вечных проблем
Практически 80% всех поломок и простоев связаны с узлом перемешивания. Вал мешалки проходит через крышку реактора, и это место нужно герметизировать. Вариантов два: сальниковое уплотнение (проще, дешевле) и механическое торцевое уплотнение (герметичнее, дороже).
Для эмалированных реакторов с агрессивными средами почти всегда нужно механическое уплотнение. И вот тут важно, КАКОЕ. Материал пар трения — углерод-керамика, карбид вольфрама-карбид вольфрама? Для абразивных сред первый вариант быстро выйдет из строя. Еще смотри на систему смазки и охлаждения уплотнения. Часто ставят барьерную жидкость в одинарном уплотнении, но если среда смертельно опасна (скажем, хлорорганические соединения), нужно двойное механическое уплотнение с контролируемым давлением барьерной жидкости. Это дорого, но дешевле, чем авария.
Сама мешалка. Если она эмалированная, то ее лопасти — это место повышенного износа. Проверяй, чтобы эмаль там была нанесена равномерно, без наплывов. Иногда для сложных процессов (кристаллизация, полимеризация) стандартная турбинная мешалка не подходит. Нужно обсуждать тип (якорная, рамная, пропеллерная) и уже под нее конструировать реактор. Не наоборот.
Термометры, штуцеры, клапаны — мелочи, которые решают все
Вроде бы вспомогательная арматура. Но именно на фланцах для термометра, штуцерах загрузки/выгрузки чаще всего появляются первые сколы эмали. Почему? Потому что это места с разной толщиной металла, они по-разному расширяются при нагреве. Хороший производитель делает гильзы термометров с плавным переходом и обязательно с эмалированием внутренней полости. Плохой — приваривает готовую гильзу из нержавейки, и эмаль вокруг этого шва — слабое место.
Разгрузочные клапаны. Если продукт вязкий или склонный к кристаллизации, стандартный шаровой клапан заклинит. Нужны специальные конструкции, часто диафрагмовые или шиберные. И материал футеровки клапана должен быть совместим со средой. Фторопласт (PTFE) — отличная вещь, но для некоторых растворителей он не подходит, разбухает. Все это надо уточнять.
И про фланцы. Стандартные плоские фланцы — это прошлый век. Для эмалированной аппаратуры должны использоваться фланцы с шипом и впадиной (выступ-впадина). Прокладка тогда ложится в ограниченное пространство и не выдавливается. Прокладки, кстати, тоже тема. Асбестовые картоны уже мало где используют, в основном идут паронит или фторопластовые. Для каждого давления и температуры — свой тип.
Приемка и первые пуски: не расслабляться
Получили реактор. Не спешите его сразу ставить на место и заливать химикаты. Сначала внешний осмотр на сколы и трещины. Потом — опрессовка рубашки (охлаждения/обогрева) и рабочего объема. Давление держим по паспорту, но не меньше часа. Смотрим, нет ли падения.
Самое главное — проверка эмали на электрическую прочность. Это делается высоковольтным тестером (порядка 20 кВ). Им водят по всей внутренней поверхности. Где есть микротрещина или непроплав эмали — будет пробой. Если поставщик серьезный, он сам предоставляет протокол такой проверки. Если нет — требуйте сделать или делайте сами. Это единственный способ найти скрытые дефекты.
Первый пуск. Даже если все проверки прошли, первые циклы лучше провести не на основном процессе, а на имитации. Залейте воду, дайте нужные температурные режимы, поработайте мешалкой. Потом слейте и снова осмотрите. Особенно после нагрева и охлаждения. Часто дефекты проявляются именно после термоциклирования.
Ремонт и обслуживание: жизнь после скола
Идеальной эмали не бывает. Скол или трещина рано или поздно появятся. Главное — вовремя их обнаружить и правильно заделать. Нельзя просто замазать эпоксидкой и забыть. Сталь под эмалью начнет корродировать, процесс пойдет под слоем, и через полгода вместо точечного скола получите огромный пузырь отслоившейся эмали.
Для ремонта есть специальные пасты на основе силикатов или фторополимеров. Но это временная мера. Капитальный ремонт — это зачистка поврежденного места до чистого металла, травление, грунтовка и нанесение ремонтного состава с последующим обжигом газовой горелкой. Это ювелирная работа. Часто проще и дешевле иметь договор со специализированной службой, которая выезжает и делает такой ремонт на месте.
И последнее. Всегда имейте запас комплектующих. Прокладки, сальники, даже запасную мешалку или крышку. Особенно если реактор работает в непрерывном цикле. Ожидание запчастей из-за границы может остановить все производство на недели. Кстати, те же компании-поставщики, как упомянутая Фушунь Хуагун, часто поставляют не только основные аппараты, но и весь комплект запчастей к ним — от клапанов до прокладок. Это очень удобно, все от одного производителя, и по геометрии точно подойдет.
Выбор реактора — это не покупка товара с полки. Это проектирование узла будущего процесса. Подходишь к нему с пониманием, что каждая мелочь потом аукнется в эксплуатации. Или сэкономит кучу нервов и денег. Удачи.